 ENG


Mabilis na Sagot: Paano Pumili ng Tama Injection Molding Machine
Ang pagpili ng tamang injection molding machine ay nagsisimula sa pagtutugma ng clamping force, laki ng shot, at uri ng drive sa mga bahagi na talagang pinaplano ng planta na gawin, pagkatapos ay suriin ang katumpakan, materyal na compatibility, paggamit ng enerhiya, footprint, kahandaan sa automation, at pangmatagalang suporta mula sa pabrika ng injection molding machine lahat ay nakahanay sa pang-araw-araw na layunin sa produksyon. Ang mga seksyon sa ibaba ay dumadaan sa sampung praktikal na salik sa pagkakasunud-sunod, na may mga reference na chart, mga talahanayan ng paghahambing, at isang pangkalahatang-ideya sa pag-troubleshoot na nakuha mula sa karaniwang kasanayan sa pagproseso ng mga plastik.
- Clamping Force At Tonnage - Itugma ang tonelada sa inaasahang lugar at kapal ng pader ng bahagi
- Sukat ng Shot At Kapasidad ng Barrel - Panatilihin ang timbang ng shot sa loob ng isang maisasagawang bahagi ng kapasidad ng bariles
- Haydroliko Elektrisidad O Hybrid Drive - piliin ang uri ng drive na akma sa klase ng tonelada at pattern ng cycle
- Katumpakan At Control System - kumpirmahin ang closed loop na feedback para sa mahigpit na tolerance na bahagi
- Pagkakatugma ng Materyal - suriin ang disenyo ng tornilyo at bariles laban sa pamilya ng resin na ginagamit
- Kahusayan ng Enerhiya - ihambing ang relatibong pagguhit ng enerhiya sa mga antas ng pagkarga para sa nakaplanong pattern ng shift
- Bakas ng Makina At Pagkasyahin ng Amag - i-verify ang spacing ng tie bar, hanay ng taas ng amag, at espasyo sa sahig
- Kahandaan sa Automation - suriin ang robot mounting interface at input output synchronization
- Mga Inaasahan sa Pagpapanatili - planuhin ang mga regular na pagsusuri ng langis, turnilyo, at pagkakahanay sa paligid ng duty cycle
- Suporta ng Manufacturer - suriin ang lalim ng engineering ng pabrika at network ng mga ekstrang bahagi
Mga Kinakailangan sa Clamping Force At Tonnage
Ang puwersa ng pag-clamping ay nagpapanatiling sarado ang kalahating bahagi ng amag habang ang nilusaw na plastik ay itinutulak sa ilalim ng presyon, at kadalasan ito ang unang pagtutukoy na pinaghahambing ng mga mamimili kapag sinusuri ang mga makina mula sa anumang pabrika ng injection molding machine . Ang isang karaniwang diskarte sa pagpoproseso ng mga plastik ay ang pagtatantya ng clamping tonnage mula sa inaasahang lugar ng bahagi at ng mga runner nito, na pinarami ng pressure factor na karaniwang nasa pagitan ng humigit-kumulang 3 at 5 tonelada bawat square inch depende sa resin at kapal ng pader na kasangkot.
Ang pagpapatakbo ng isang amag sa isang makina na may masyadong maliit na puwersa ng pang-clamping ay maaaring magbigay-daan sa amag na bumuka nang bahagya sa panahon ng pag-iiniksyon, na gumagawa ng flash sa kahabaan ng linya ng paghihiwalay, habang ang pagpapatakbo ng isang maliit na amag sa isang napakalaking makina ay nagpapataas ng enerhiya sa bawat pag-ikot at nagdaragdag ng hindi kinakailangang pagkasira upang itali ang mga bar at platen. Ang pagtutugma ng tonnage nang malapit sa inaasahang bahagi ng bahagi ay pinoprotektahan ang parehong kalidad ng bahagi at mahabang buhay ng makina sa paglipas ng buhay ng isang amag.
Karaniwang Clamping Force Ayon sa Kategorya ng Bahagi
95T Maliit na Bahagi
240T Sambahayan
600T Automotive
1400T Malaking Bahagi
Mapaglarawang midpoint reference ayon sa pangkalahatang kategorya ng bahagi, ang aktwal na tonelada ay nag-iiba ayon sa kapal ng pader at disenyo ng gate
| Clamping Force Range | Karaniwang Platen Class | Mga Karaniwang Aplikasyon |
|---|---|---|
| 60T Hanggang 130T | Compact | Maliit na mga bahagi ng katumpakan, mga konektor, mga takip |
| 130T Hanggang 350T | Katamtamang Sukat | Sambahayan goods, appliance housings |
| 350T Hanggang 850T | Malaki | Automotive interior at structural parts |
| 850T At Itaas | Extra Large Dalawang Platen | Mga papag, malalaking bahagi ng automotive at pang-industriya |
Pagbasa ng Clamping Force sa tabi ng Part Geometry
Ang mga buto-buto, mga boss, at manipis na umaagos na mga seksyon ay nagbabago sa epektibong inaasahang lugar na kailangang isara ng makina, kaya ang dalawang bahagi na may katulad na balangkas ay maaari pa ring tumawag para sa magkaibang tonelada kapag isinaalang-alang ang kapal ng pader at bilang ng tadyang. Ang maikling pakikipag-usap sa taga-disenyo ng amag bago mag-lock sa klase ng makina ay karaniwang sapat upang maiwasan ang isang maliit o napakalaking pagpili sa susunod na bahagi ng proyekto.
Sukat ng Shot At Pagtutugma ng Kapasidad ng Barrel
Ang laki ng shot ng injection molding machine ay naglalarawan sa maximum na volume o bigat ng molten plastic na maaaring itulak ng makina sa isang solong cycle, at kailangan itong suriin sa kapasidad ng bariles sa halip na mag-clamp ng tonnage nang mag-isa. Ang isang madalas na patnubay na sinusunod sa pagsasanay sa paghubog ay iyon Ang bigat ng shot ay karaniwang nasa pagitan ng humigit-kumulang 40 porsiyento at 75 porsiyento ng na-rate na kapasidad ng bariles upang panatilihing matunaw ang oras ng paninirahan at kalidad ng plastication sa isang magagamit na hanay.
Kapag ang bigat ng shot ay nasa ibabang bahagi ng banda na ito, ang resin ay gumugugol ng mas maraming oras sa loob ng isang heated barrel, na nagpapataas ng panganib ng thermal degradation sa mga sensitibong materyales. Kapag ang bigat ng shot ay tumataas nang malayo sa banda, maaaring mahirapan ang isang makina na ganap na gawing plastic ang materyal sa loob ng magagamit na cycle time, na humahantong sa hindi pare-parehong kalidad ng pagkatunaw mula sa shot hanggang sa shot.
- Kumpirmahing tumutugma ang diameter ng screw sa lagkit ng resin at nais na rate ng output
- Suriin ang oras ng pagbawi ng turnilyo laban sa target na cycle ng oras
- Suriin ang compression ratio para sa pamilya ng resin na kasalukuyang ginagamit
- Tanungin ang pabrika ng injection molding machine para sa shot weight trial data sa partikular na amag hangga't maaari
Mga Uri ng Haydroliko Elektrisidad At Hybrid Machine
Ang paghahambing ng hydraulic vs electric injection molding machine ay higit sa lahat ay nakasalalay sa kung paano ginagawa ng bawat linya ng drive ang input power sa paggalaw ng clamp, bilis ng pag-iniksyon, at presyon ng hawak. Gumagamit ang mga hydraulic system ng pump at valve bank upang ilipat ang langis sa mga cylinder, isang mature at mahusay na nauunawaan na diskarte na nananatiling karaniwan para sa malaking tonelada at mabigat na tungkulin na trabaho. Gumagamit ang mga de-koryenteng makina ng mga servo motor at ball screw sa bawat axis, na nag-aalok ng programmable na bilis at kontrol sa posisyon na may mas kaunting init na inilabas sa sahig ng tindahan. Pinagsasama ng mga hybrid na makina ang isang servo driven hydraulic pump na may mga electric assisted axes, na naglalayong paghaluin ang lakas ng clamping sa mas mabilis na pagtugon at mas mababang idle draw.
Mga Katangian ng Hydraulic Electric At Hybrid
Electric Hybrid Hydraulic
Pangkalahatang paghahambing ng katangian batay sa karaniwang pag-uugali sa pagmamaneho, hindi isang partikular na resulta ng pagsubok sa makina
Dalawang Platen At Mataas na Bilis na Configuration
Para sa napakalaki o napakabilis na mga application sa pagbibisikleta, inaalis ng dalawang platen na disenyo ang tradisyonal na layout ng apat na tie bar pabor sa isang mas malaking mold mounting area, na nababagay sa malalaking bahagi ng automotive at pallet class. Ang mga high speed na configuration sa halip ay tumutuon sa mabilis na pag-iniksyon kasama ng mabilis na pagbukas ng amag at pagsara ng molde, na umaangkop sa manipis na packaging sa dingding at mga gamit na pang-isahang gamit kung saan ang oras ng pag-ikot ay nagtutulak ng output.
Precision Repeatability At Control System
Ang pare-parehong kapal ng pader, dimensional na katatagan sa isang production run, at stable cycle to cycle repeatability ay lubos na nakadepende sa control system sa halip na tonnage lang. Closed loop pressure at position feedback, na ipinares sa isang tumutugon na interface ng makina ng tao, hayaan ang isang operator na i-lock ang mga profile ng bilis ng pag-iniksyon, may hawak na mga pressure transition point, at oras ng paglamig na may resolusyon na hindi maaaring tugma ng isang basic open loop system.
Ang mga bahaging may mahigpit na dimensional tolerance, thin snap fit na feature, o isang cosmetic surface gaya ng automotive interior trim ay karaniwang nakikinabang mula sa servo driven o hybrid na mga platform na may multi stage injection at pressure holding profile, dahil ang mga feature na ito ay partikular na sensitibo sa shot to shot variation.
Material Compatibility Mula sa PP Hanggang sa Engineering Resin
Ang isang injection molding machine para sa mga application ng PP, tulad ng mga takip, pagsasara, at manipis na lalagyan sa dingding, ay karaniwang gumagamit ng isang pangkalahatang layunin na disenyo ng turnilyo na may katamtamang presyon sa likod, dahil ang polypropylene ay medyo madaling dumaloy at nananatiling gumagana sa isang medyo malawak na window ng pagproseso kumpara sa mga resin na sensitibo sa init.
Nanawagan ang PVC para sa isang mababang compression, vented barrel at layout ng turnilyo upang maglabas ng mga volatile na gas at maiwasan ang pagkasira ng materyal sa mataas na temperatura ng barrel, habang ang PET ay karaniwang nangangailangan ng mabilis na pagbibisikleta, well dried feed system na ipinares sa mahigpit na kontrol sa temperatura upang maprotektahan ang intrinsic viscosity. Ang mga filled at reinforced engineering resins na ginagamit para sa mga structural parts ay kadalasang nangangailangan ng mas mataas na kakayahan sa pag-injection pressure at wear resistant barrel at screw treatment. Mga pasilidad na nagpapatakbo ng isang injection molding machine para sa mga bahagi ng sasakyan madalas na paghaluin ang ilan sa mga materyal na pamilyang ito sa parehong palapag ng produksyon, mula sa mga glass filled na nylon connectors hanggang sa soft touch overmolding, kaya ang flexibility ng turnilyo at bariles sa isang shift ay mahalaga gaya ng raw tonnage.
| Pamilya ng Resin | Pagproseso ng Tala | Karaniwang Paggamit |
|---|---|---|
| Polypropylene | Malawak na window ng pagpoproseso, pangkalahatang layunin na tornilyo | Mga takip, pagsasara, manipis na lalagyan sa dingding |
| PVC | Vented barrel, mababang compression screw | Mga kabit ng tubo, mga bahagi ng profile |
| PET | Nangangailangan ng masusing pagpapatuyo at mahigpit na kontrol sa temperatura | Mga preform, mga bahagi ng packaging |
| Naylon na Puno ng Salamin | Inirerekomenda ang pagsusuot ng lumalaban na bariles at paggamot sa tornilyo | Automotive at structural connectors |
Enerhiya Efficiency At Operating Consumption
Ang mga electric drive axes sa pangkalahatan ay mas lumalapit sa kapangyarihan sa real time load, habang ang isang conventional hydraulic pump ay nagpapanatili ng sirkulasyon ng langis kahit na sa panahon ng clamp dwell at cooling phase kapag napakakaunting mekanikal na trabaho ang nangyayari. Ito ang isa sa mga pangunahing dahilan kung bakit ang lahat ng mga electric at hybrid na makina ay may posibilidad na magpakita ng mas mababang relatibong enerhiya na draw sa buong ikot ng paghubog, lalo na sa mga amag na may mahabang oras ng paglamig na may kaugnayan sa oras ng pag-iniksyon. Ang teknikal na talakayan ng servo versus fixed displacement hydraulic pump ay karaniwang tumutukoy sa kapansin-pansing pagbaba ng kuryente para sa servo at electric platform sa panahon ng bahagyang load at idle na mga segment ng cycle, dahil ang output ay sumusukat sa agarang pangangailangan sa halip na tumatakbo sa isang pare-parehong rate ng daloy.
Relatibong Enerhiya na Gumuhit sa Buong Production Load
Hydraulic Hybrid Electric
Konseptwal na paglalarawan ng load versus energy draw pattern, hindi sinusukat na output mula sa isang partikular na makina
Ang mga halaman na may mahabang oras ng paglamig na may kaugnayan sa oras ng pag-iniksyon, tulad ng makapal na packaging ng dingding, ay malamang na makita ang pinakamalaking kamag-anak na mga nadagdag mula sa paglipat ng mga kwalipikadong klase ng tonnage sa hybrid o electric drive, dahil lamang sa ang hydraulic pump sa isang conventional system ay patuloy na tumatakbo sa halos lahat ng idle window na iyon.
Machine Footprint At Mould Compatibility
Higit pa sa tonelada, ang isang makina ay may pisikal na footprint na tinukoy sa pagitan ng tie bar spacing, laki ng platen, minimum at maximum na taas ng amag, at ejector stroke, na lahat ay kailangang magkasya sa molde na pinag-uusapan at sa magagamit na espasyo sa sahig at kisame. Ang isang amag na mas malawak kaysa sa tie bar spacing ay hindi maaaring i-mount, gaano man kalapit ang tonnage sa bahagi.
Pangkalahatang-ideya ng Istraktura ng Injection Molding Machine
Pinasimpleng paglalarawan ng istruktura, ang aktwal na layout ng makina ay nag-iiba ayon sa tonelada at serye
Ang dalawang platen large tonnage machine ay karaniwang nangangailangan ng mas mahabang footprint kasama ang mold open axis at mas mataas na ceiling clearance para sa mga pagbabago sa amag, kaya ang layout ng planta at kapasidad ng crane ay sulit na kumpirmahin sa pabrika ng injection molding machine bago mag-commit sa isang tonnage class batay sa mga detalye ng papel lamang.
Kahandaan sa Automation At Robotic Integration
Pinapares ng karamihan sa mga kasalukuyang linya ng produksyon ang molding machine sa isang top entry o side entry na robot para sa pag-alis ng bahagi, paglalagay ng paglalagay, o sa pag-label ng molde, kaya ang pagiging handa sa pag-automate ay sulit na suriin nang maaga sa halip na ituring ang robotics bilang isang nahuling pag-iisip. Ang isang standardized mounting interface sa fixed platen, digital input at output point na naka-synchronize sa molding cycle, at isang control system na maaaring mag-trigger ng panlabas na kagamitan nang malinis lahat ay binabawasan ang oras ng integration kapag naidagdag ang isang robot o downstream conveyor.
Ang mga pasilidad na nagpaplano ng cell style na pagmamanupaktura, kung saan ang isang operator ay nangangasiwa ng ilang machine nang sabay-sabay, sa pangkalahatan ay nakikinabang mula sa pagpili ng mga modelong may katulad na control interface at automation protocol sa buong linya, dahil ang pagkakapare-parehong ito ay nagpapaikli sa pagsasanay ng operator at pinapasimple ang pagpaplano ng mga spare parts sa buong shop floor.
Mga Kinakailangan sa Pagpapanatili At Pangmatagalang Pagkakaaasahan
Sinasaklaw ng nakagawiang pag-aayos ng injection molding machine ang kondisyon ng hydraulic oil at pagsasala, inspeksyon sa pagsusuot ng barrel at screw, tie bar at platen alignment check, at pagkakalibrate ng control system, at ang dalas ng bawat gawain ay depende sa duty cycle, resin abrasiveness, at mga kondisyon sa paligid ng tindahan. Ang isang makina na nagpapatakbo ng nakasasakit na salamin na puno ng resin sa buong orasan ay natural na nangangailangan ng mas madalas na pag-inspeksyon ng tornilyo at bariles kaysa sa isang magaan na na-load na makina na nagpapatakbo ng hindi napunong PP.
| Sintomas | Karaniwang Dahilan | Iminungkahing Unang Pagsusuri |
|---|---|---|
| Mababang presyon ng clamping o iniksyon | Mga pagod na seal, pump wear, o miscalibrated sensor | Suriin ang antas ng hydraulic oil at kondisyon ng bomba, pagkatapos ay i-verify ang pagkakalibrate ng sensor |
| Mainit na tumatakbo | Naka-block na oil cooler o mababang daloy ng coolant | Siyasatin ang heat exchanger at mga linya ng coolant bago ayusin ang mga setting ng proseso |
| Ang makina ay hindi nag-iniksyon | Pangkaligtasang gate interlock, walang laman na hopper, o naka-block na nozzle | Kumpirmahin na ang mga interlock ay nakikipag-ugnayan at ang materyal na feed ay walang tigil |
| Flash sa linya ng paghihiwalay | Hindi sapat na clamping force o maling pagkakahanay ng amag | Suriin muli ang tonelada laban sa bahagi ng bahagi at siyasatin ang linya ng paghihiwalay ng amag |
Ang pagpapanatili ng isang simpleng log ng pag-troubleshoot ng injection molding machine, na binabanggit ang sintomas, ang shift, at ang resin lot, ay kadalasang nagpapakita ng pattern na mas mabilis kaysa sa nakahiwalay na pag-aayos, at nagbibigay ito ng kapaki-pakinabang na konteksto sa service team ng manufacturer kung kinakailangan ang isang teknikal na pagbisita.
Pagpili ng Maaasahan Tagagawa ng Injection Molding Machine
Ang isang sheet ng detalye ay nagsasabi lamang ng bahagi ng kuwento, kaya ang pagsusuri sa tagagawa ng injection molding machine sa likod ng kagamitan ay mahalaga tulad ng paghahambing ng mga tonnage chart. Ang isang tagagawa ng plastic injection molding machine na may in house engineering, malawak na hanay ng clamping force, at isang naitatag na bahagi at network ng serbisyo ay karaniwang maaaring tumugon nang mas mabilis kapag ang isang linya ay nangangailangan ng ekstrang bahagi, isang pagsasaayos ng proseso, o isang custom na interface ng amag.
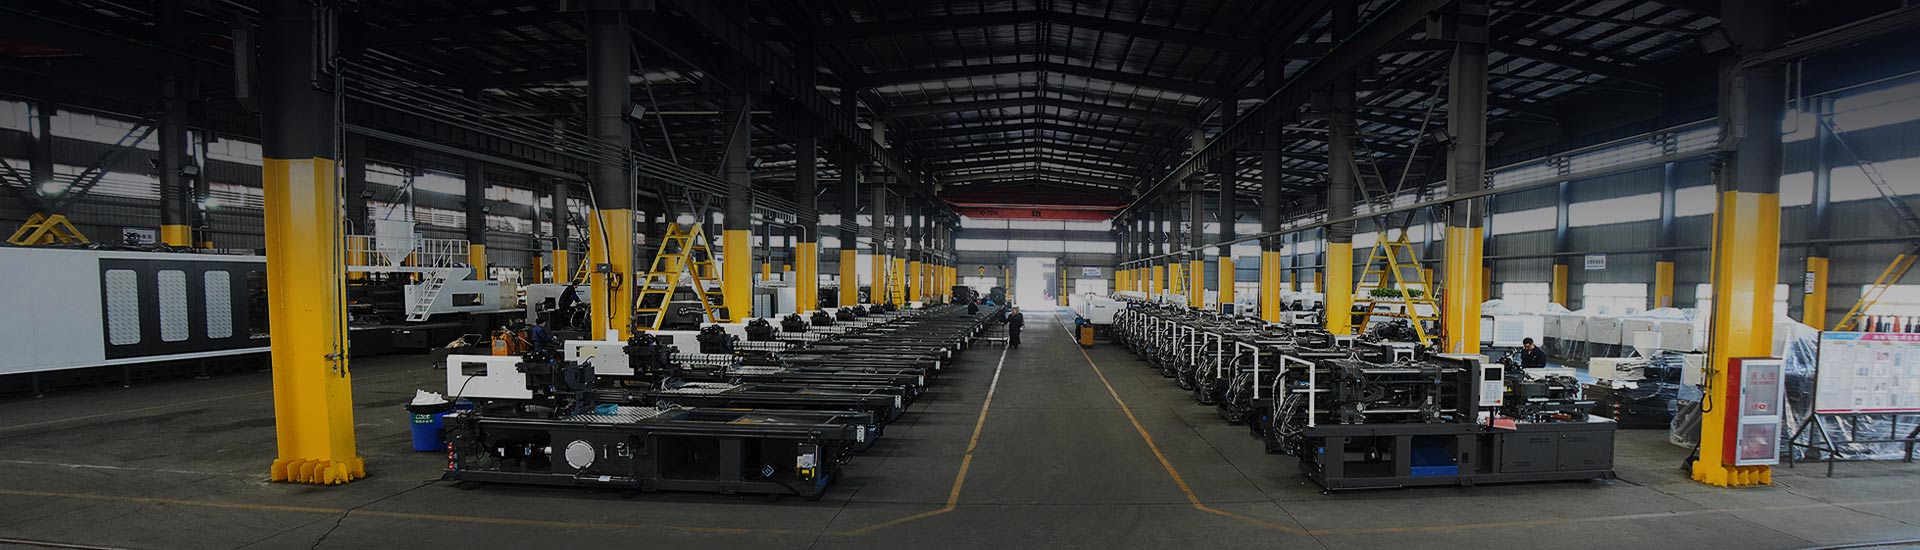
Ang Ningbo Highsun Plastic Machinery Co., Ltd. ay isang halimbawa ng isang tagagawa ng injection molding machine na China ay nagtatanim ng mga pinagmumulan ng kagamitan mula sa, na nakabase sa Beilun Science and Technology Park sa Ningbo, isang lugar na malapit na nauugnay sa plastics machinery supply chain ng bansa. Ang pabrika ay sumasaklaw sa higit sa 120000 metro kuwadrado at gumagawa ng HIGHSUN brand sa isang clamping force range mula 98 tonelada hanggang 3000 tonelada, sumasaklaw sa kuryente at oil hybrid series, dalawang platen series, high speed series, single at mixed double color series, BMC series, PET series, at PVC series, kasama ang customized na mga configuration na itinayo sa paligid ng isang partikular na mold o resin.
| Serye | Pangunahing Pokus | Kapansin-pansing Katangian |
|---|---|---|
| Elektrisidad At Langis Hybrid | Pangkalahatang layunin ng produksyon | Binabalanse ang katumpakan sa mas mababang idle energy draw |
| Two Platen | Malaki scale components | Mas malawak na lugar ng pag-mount ng amag na walang mga limitasyon sa tie bar |
| Mataas na Bilis | Manipis na pader at mabilis na bahagi ng pagbibisikleta | Mabilis na pag-iniksyon at paggalaw ng amag |
| Dobleng Kulay | Maraming materyal at maraming kulay na bahagi | Available ang solong at halo-halong mga configuration ng kulay |
| BMC | Bulk molding compound bahagi | Naka-tune ang proseso para sa mga katangian ng compound feed |
| PET | Mga bahagi ng preform at packaging | Mabilis na pagbibisikleta na may mahigpit na kontrol sa temperatura |
| PVC | Profile at angkop na mga bahagi | Vented barrel na angkop sa pabagu-bago ng isip na paglabas |
Ang isang kapaki-pakinabang na kasanayan kapag naghahambing ng anumang tagagawa ng injection molding machine ay ang humingi ng mga sangguniang site na nagpapatakbo ng isang katulad na bahagi ng pamilya, humiling ng impormasyon sa cycle time sa isang maihahambing na amag, at kumpirmahin ang tipikal na lead time para sa mga ekstrang bahagi gaya ng mga barrel, turnilyo, at hydraulic na bahagi, dahil ang patuloy na suporta ay kadalasang mas mahalaga sa buhay ng isang makina kaysa sa paunang detalye ng sheet lamang.
Mga Madalas Itanong
Ano ang Injection Molding
Ang paghuhulma ng iniksyon ay isang proseso ng pagmamanupaktura kung saan ang mga plastic na pellet ay pinainit hanggang sa matunaw, pagkatapos ay itinuturok sa ilalim ng presyon sa isang saradong bakal na amag, kung saan ang materyal ay lumalamig at nagpapatigas sa hugis ng lukab bago ang bahagi ay ilalabas at ang pag-ikot ay umuulit.
Magkano ang Gastos ng Plastic Injection Molding Machine
Ang gastos ay depende sa clamping force, uri ng drive, control system, automation package, at ang antas ng pag-customize na hiniling, kaya malaki ang pagkakaiba ng mga numero sa pagitan ng isang compact hydraulic model at isang malaking automated electric o hybrid na linya. Ang pagbabahagi ng mga bahaging guhit at inaasahang dami ng output sa isang tagagawa ng injection molding machine ay ang pinaka-maaasahang paraan upang makakuha ng tumpak na panipi para sa isang partikular na proyekto.
Ano Ang Pinakamahusay na Injection Molding Machine Para sa Isang Maliit na Negosyo
Ang isang mas maliit na negosyo ay karaniwang nagsisimula sa pamamagitan ng pagma-map sa inaasahang laki ng bahagi, kapal ng pader, at buwanang volume, pagkatapos ay pagpili sa pinakamababang klase ng tonnage na kumportableng sumasaklaw sa kasalukuyan at malapit na termino na mga kinakailangan sa amag, dahil ang isang katamtamang clamping force machine na may puwang upang magdagdag ng automation sa ibang pagkakataon ay may posibilidad na mag-alok ng higit na kakayahang umangkop kaysa sa pag-commit sa isang malaking press nang maaga.
Paano Ako Pumili ng Injection Molding Machine
Ang pagpili ng isang injection molding machine ay mahusay bilang isang hakbang-hakbang na pagsusuri ng clamping force, laki ng shot, uri ng drive, mga pangangailangan sa katumpakan, materyal na compatibility, paggamit ng enerhiya, espasyo sa sahig, kahandaan sa automation, mga inaasahan sa pagpapanatili, at network ng suporta ng manufacturer, na parehong pagkakasunud-sunod na saklaw sa buong artikulong ito.
Bakit May Mababang Pressure ang Aking Injection Molding Machine
Ang mga low pressure reading ay kadalasang bumabalik sa mga pagod na hydraulic seal o isang pump na nawawalan ng kahusayan, isang miscalibrated pressure sensor, o air na nakulong sa hydraulic circuit, kaya ang pagsuri sa kondisyon ng langis, pump output, at sensor calibration ay isang makatwirang unang hakbang bago ayusin ang proseso ng programa.
Bakit Nag-o-overheat ang Aking Injection Molding Machine
Ang sobrang pag-init ay madalas na nauugnay sa isang naka-block o naka-scale na oil cooler, pinaghihigpitang daloy ng coolant, isang bagsak na cooling fan, o isang shop environment na may mataas na ambient temperature at limitadong airflow sa paligid ng hydraulic tank, kaya ang cooling circuit ay karaniwang ang unang lugar upang siyasatin.
Bakit Hindi Nag-iinject ang Aking Injection Molding Machine
Ang isang makina na hindi mag-inject ay madalas na hinahawakan ng isang safety gate o interlock na hindi pa ganap na naka-engage, isang walang laman o bridging hopper, isang naka-block na nozzle, o isang fault na na-flag sa control system, kaya ang paggawa sa mga pagsusuring ito sa pagkakasunud-sunod bago hawakan ang mga parameter ng proseso ay kadalasang nagpapaliit sa dahilan nang mabilis.
Bakit Gumagawa ng Flash ang Injection Molding
Ang flash sa parting line ay kadalasang tumuturo sa clamping force na masyadong mababa para sa inaasahang bahagi ng bahagi, isang amag na hindi maayos na nakahanay o may pagod na mga parting surface, o ang presyon ng iniksyon na nakatakdang mas mataas kaysa sa molde at clamping tonnage ay maaaring ligtas na hawakan, kaya ang muling pagbisita sa pagkalkula ng tonelada kasama ng inspeksyon ng amag ay isang magandang panimulang punto.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
